2026-11-11
Due rulli possono essere entrambi etichettati come lucidi e rimanere comunque a 20 unità di lucentezza l'uno dall'altro - e lo spazio si manifesta solo dopo la laminazione, come una dominante lattiginosa su una copertina scura, un'arricciatura sul bordo del foglio o una rete che continua ad avvolgersi attorno al rullo riscaldato. Un rullo di laminazione lucido è in realtà composto da tre decisioni impilate una sull'altra: il target di lucentezza e l'angolo a cui viene misurato, la struttura della pellicola (una base BOPET o BOPP che trasporta uno strato hot-melt EVA) e l'adattamento meccanico tra il rullo e la macchina. Il terzo decide comunque se il lavoro fa guadagnare soldi, anche quando i primi due hanno ragione.
La lucentezza è un'ottica, non un nome di finitura. Viene riportato in unità di brillantezza (GU) misurate ad un angolo fisso: 60° per la maggior parte delle pellicole, 20° quando la superficie è molto nitida, 85° per superfici a bassa lucentezza. La lettura dipende da quanto è liscia la pellicola di base, da come è stata rifinita dal rullo di raffreddamento durante l'estrusione e da quanto uniformemente l'adesivo si bagna. Una pellicola da 100 GU e una pellicola da 88 GU sembrano identiche su un piccolo campione; su una tiratura di 500 fogli di volantini con inchiostro scuro, quello inferiore inizia a sembrare leggermente confuso.
Sulle macchine riscaldate la pellicola di base costituisce il pratico ancoraggio. Un rullo di laminazione termica lucido costruito su BOPET-EVA o BOPP-EVA copre la maggior parte dei lavori offset e digitali, ed è il comportamento di fusione di quello strato adesivo, non la brillantezza, che determina la velocità massima della linea.
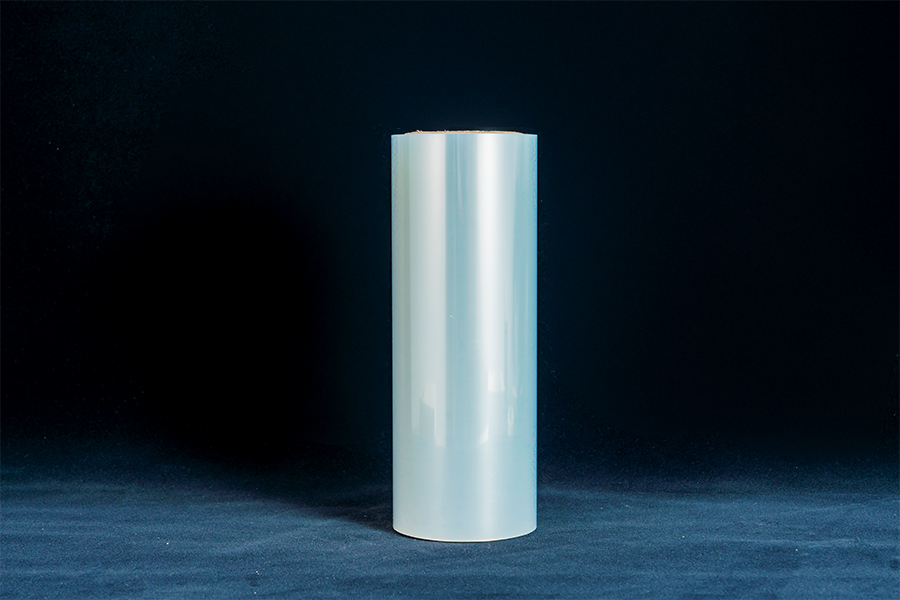
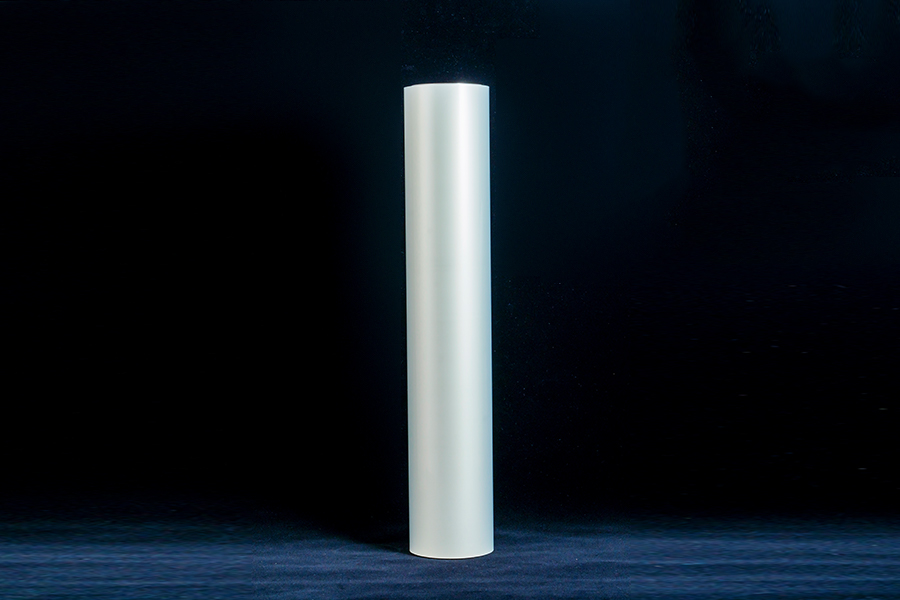 Pellicola in rotolo per laminazione termica lucida Un rotolo lucido in PET/EVA per la laminazione offset e digitale, con opzioni di lucentezza, spessore, larghezza e anima dichiarate per verificare i requisiti di velocità di linea e finitura. Visualizza il prodotto →
Un preventivo che dice solo "lucido" non ti dà nulla da controllare all'arrivo. Richiedi l'intervallo di brillantezza, l'angolo di misurazione e il metodo di prova: ASTM D2457 e ISO 2813 sono i riferimenti abituali. Lo spread riportato di seguito è ciò che le schede tecniche delle pellicole in rotolo commerciali in genere riportano per ciascuna famiglia di superficie.
Letture tipiche di brillantezza a 60° per tipo di superficie
Gli intervalli riflettono i valori comunemente indicati nelle schede tecniche delle pellicole commerciali, non un singolo lotto misurato. Conferma il minimo garantito con il certificato di analisi del tuo fornitore.
Due controlli che vale la pena fare prima di un grosso ordine: calibrare il glossmetro sulla piastrella di riferimento e misurare ogni volta il foglio laminato sopra lo stesso patch stampato. Un solido scuro verrà letto in modo diverso rispetto a un materiale grezzo con la stessa pellicola, poiché la luce riflessa passa attraverso la pellicola due volte sull'area stampata.
Un rullo di laminazione lucido non è un materiale. Si tratta di una pellicola di base, uno strato adesivo hot-melt e solitamente un lato posteriore trattato o modificato con scorrimento, avvolto sotto tensione controllata. Ogni strato svolge un lavoro diverso e solo la faccia esterna determina la brillantezza.
Stack di strati semplificato di un rotolo termico lucido su un lato. Le pellicole fredde sostituiscono lo strato EVA con un adesivo sensibile alla pressione più rivestimento.
Lo spessore del film di base determina rigidità e stabilità dimensionale sotto calore. Il peso del rivestimento in EVA determina la forza di adesione e la quantità di opacità che acquisisce il foglio finito. Il trattamento del rovescio decide se il rotolo si svolge in modo pulito e veloce o si blocca sulla bobina. Quando un tiro funziona male, la causa è solitamente nel livello che nessuno ha scritto nelle specifiche di acquisto.
| Parametro | Gamma comune | Perché cambia il risultato |
|---|---|---|
| Spessore totale | 25–75 µm | Rigidità, arricciatura dei bordi, produttività su supporti sottili |
| Pellicola di base | BOPET 12–23 µm o BOPP 15–30 µm | Ritenzione della brillantezza e stabilità alla temperatura di laminazione |
| Peso del rivestimento adesivo | EVA, circa 8–25 g/m² | Forza di legame, opacità, finestra di attivazione |
| Lucentezza | 85–105 GU a 60° | Corrispondenza visiva con la stampa; controllare sempre l'angolo e il metodo |
| Larghezza del nastro | 305–1.300 mm, fessura su ordinazione | Eliminare gli scarti e maneggiarli sulla macchina |
| Identificazione del nucleo | 25,4 mm (1 pollice) o 76,2 mm (3 pollici) | Adattamento dell'albero; un nucleo sbagliato interrompe la corsa il primo giorno |
| Lunghezza del rotolo | 200–3.000 m | Frequenza di cambio e numero di giunzioni per rotolo |
Le discrepanze del diametro del nucleo causano il maggior numero di guasti nel primo giorno. Un nucleo da 25,4 mm forzato su un albero da 76,2 mm corre fuori centro e l'ondulazione di tensione risultante si presenta come bande regolari di variazione di lucentezza lungo il foglio. La larghezza e la lunghezza del rotolo contano più di quanto sembri: un rotolo da 3.000 m riduce i cambi formato ma necessita di un albero e di un freno che mantengano una tensione costante quando il diametro diminuisce.
Lo spessore è l’altro numero su cui vale la pena discutere, perché raramente riguarda solo la protezione. Come lo spessore del film modella un foglio laminato si riduce alla rigidità, al recupero dopo il riscaldamento e al comportamento della lastra quando si raffredda sul pallet: tre cose che una differenza di 7 µm possono cambiare silenziosamente.
La maggior parte dei reclami relativi a "pellicole scadenti" sono riconducibili alle impostazioni del processo o alle condizioni della carta piuttosto che al rotolo stesso. Quattro recidivi:
C'è un ordine di debug praticabile qui. Bolle d'aria e increspature dell'acqua nella laminazione di solito seguono cause prevedibili e possono essere risolti durante un turno regolando la temperatura, la pressione della linea di contatto e il condizionamento della carta. Quando le bolle persistono con le impostazioni corrette, il prossimo sospettato è la forza di adesione a quello specifico inchiostro e una pellicola con adesione più elevata è una soluzione più economica rispetto alla velocità della linea di taglio del 30%.
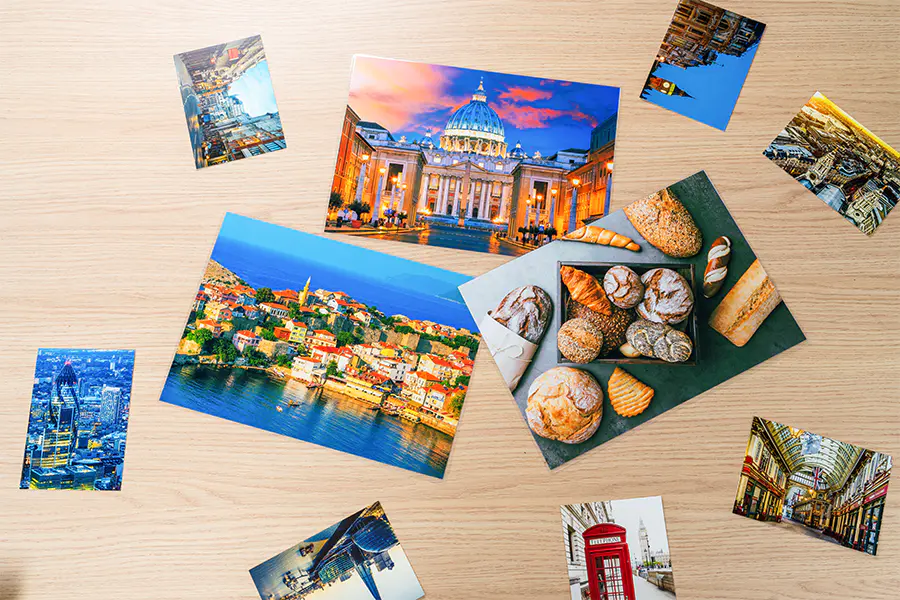 Film di laminazione ad alta adesione per stampe digitali Una pellicola termica tackificata per toner digitale, solidi scuri e stampe fotografiche, mirata al sollevamento dei bordi e alla formazione di bolle quando l'incollaggio EVA standard non è sufficiente. Visualizza il prodotto →
La scelta raramente riguarda solo l'aspetto. La lucentezza offre il contrasto più elevato per foto e colori solidi scuri, ma mostra impronte digitali e graffi sottili sugli oggetti maneggiati. Il opaco nasconde i segni di manipolazione e si legge meglio alla luce diretta, a scapito della profondità del colore. Il tocco setoso si colloca tra i due ed è comune sulle confezioni premium perché risulta diverso in mano.
Confronto qualitativo basato sul comportamento di finitura tipico delle due famiglie di superfici; le posizioni relative cambiano con il film di base e il peso del rivestimento.
Quando la stessa opera d'arte viene eseguita con diverse finiture, mantenere identici film di base e adesivo e modificare solo il trattamento superficiale. Le impostazioni della macchina rimangono costanti e gli operatori non imparano nuovamente un profilo di temperatura per ciascuna SKU. Un rullo di laminazione termica opaco costruito sulla stessa struttura BOPET-EVA funzionerà alla stessa velocità e temperatura del rullo della sua controparte lucida.
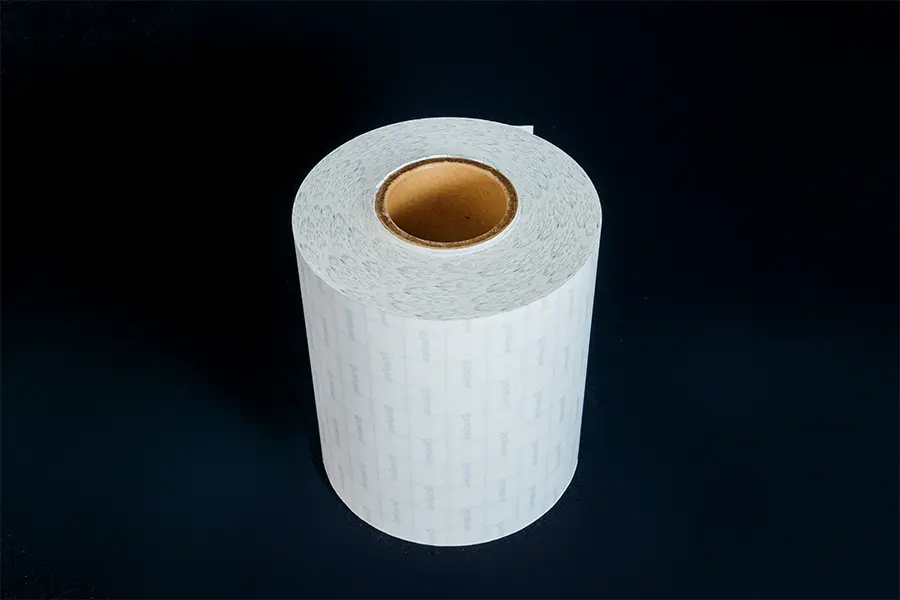 Pellicola in rotolo per laminazione termica opaca Un rotolo BOPP o BOPET/EVA con bassa lucentezza e retro cancellabile, adatto per adattarsi alle impostazioni della macchina con finiture lucide e opache. Visualizza il prodotto →
Quindi aggiungi un campione. Una prova di 100 fogli sulla tua plastificatrice, alla velocità e alla temperatura normali, risponde più di qualsiasi scheda tecnica ed è l'unico modo per catturare un rotolo che misura magnificamente la lucentezza ma aderisce male all'inchiostro.
La brillantezza è misurabile, quindi può essere specificata. Una volta scritti nell'ordine il grado di lucentezza, la struttura della pellicola, l'anima e la larghezza, la maggior parte delle variabili che rovinano una tiratura scompaiono prima ancora che il rotolo venga caricato sull'albero.
Sono lo stesso materiale in formati diversi. "Rotolo" descrive la forma di fornitura e l'avvolgimento, mentre "pellicola di laminazione lucida" si riferisce alla finitura superficiale piuttosto che all'imballaggio.
La maggior parte dei rotoli termici lucidi misura 85–105 GU a 60°. Qualsiasi valore inferiore a 80 GU viene solitamente interpretato come semilucido rispetto a un solido stampato scuro.
No. I rulli termici necessitano di una temperatura di attivazione dell'EVA, in genere 90–130 °C. Le macchine a freddo richiedono una pellicola sensibile alla pressione con un rivestimento.
Solitamente umidità nella carta, pressione di contatto insufficiente o temperatura del rullo fuori dalla finestra dell'adesivo. Controllare il condizionamento della carta prima di dare la colpa alla pellicola.
Circa 25–32 µm per il testo e 32–43 µm per le copertine. Una pellicola più spessa aggiunge rigidità ma può arricciare i fogli sottili.
La maggior parte dei fornitori indica 12 mesi dalla produzione se conservato a una temperatura inferiore a 30 °C, lontano dalla luce solare diretta e su un pallet con l'estremità piatta per evitare il blocco del rotolo.
Produttori all'ingrosso di rotoli di pellicola di laminazione