2026-05-20
Nell'industria delle pellicole di laminazione, lo "spessore" è un parametro tecnico cruciale che gli utenti devono comprendere. 80 microfoni, 100 microfoni, 125 microfoni, 150 microfoni…
Questi numeri possono sembrare semplici differenze nelle specifiche del prodotto, ma dal punto di vista dell’ingegneria dei materiali, lo spessore determina in realtà la resistenza strutturale, la resistenza alla flessione, la durata e l’esperienza dell’utente finale del prodotto laminato.
È interessante notare che, nelle applicazioni pratiche, la comprensione dello spessore da parte delle persone spesso cade in due estremi: uno è che "più spesso è, meglio è"; l'altro è che "finché si può plastificare, va bene".
In realtà, nessuna di queste interpretazioni è accurata. Lo spessore non è mai un parametro indipendente, ma piuttosto una componente importante del progetto strutturale della pellicola di laminazione. Una scelta di spessore veramente ragionevole coinvolge le proprietà del materiale, l’ambiente di utilizzo e la gestione del ciclo di vita del prodotto.
I. Dal punto di vista strutturale, cosa cambia esattamente lo spessore?
La pellicola di laminazione è tipicamente composta da uno strato di base in PET e uno strato adesivo hot melt in EVA. Dopo la laminazione la carta non è più solo carta, ma forma una tipica "struttura a sandwich".
Questa struttura condivide una logica simile con il vetro laminato e i pannelli a nido d’ape in architettura: lo strato di PET fornisce il supporto primario; lo strato in EVA gestisce l'incollaggio e l'ammortizzazione; e la carta stessa diventa lo strato centrale della struttura.
Nella meccanica dei materiali, la rigidezza alla flessione di una struttura aumenta geometricamente con ogni aumento di spessore, anziché linearmente.
Ciò significa che quando la pellicola di laminazione aumenta da 80 micrometri a 125 micrometri, l'aumento percepito della rigidità è di gran lunga maggiore della variazione dello spessore stesso. Pertanto, l'impressione più intuitiva di pellicole più spesse non è "più spessa", ma piuttosto: • più rigida • più • più solidale
Queste caratteristiche sono proprio il rinforzo strutturale frutto della variazione di spessore.
II. La prima dimensione dell'impatto dello spessore: la durata
Se i prodotti di laminazione sono considerati materiali a lungo termine, lo spessore influisce principalmente sul periodo di durabilità.
La carta è esposta principalmente a quattro tipi di danni durante l'uso: • Abrasione dei bordi • Graffi sulla superficie • Affaticamento da pieghe • Invecchiamento ambientale
Sebbene i fogli più sottili possano fornire una protezione di base, il loro tasso di usura superficiale aumenta significativamente in caso di contatto a lungo termine e ad alta frequenza.
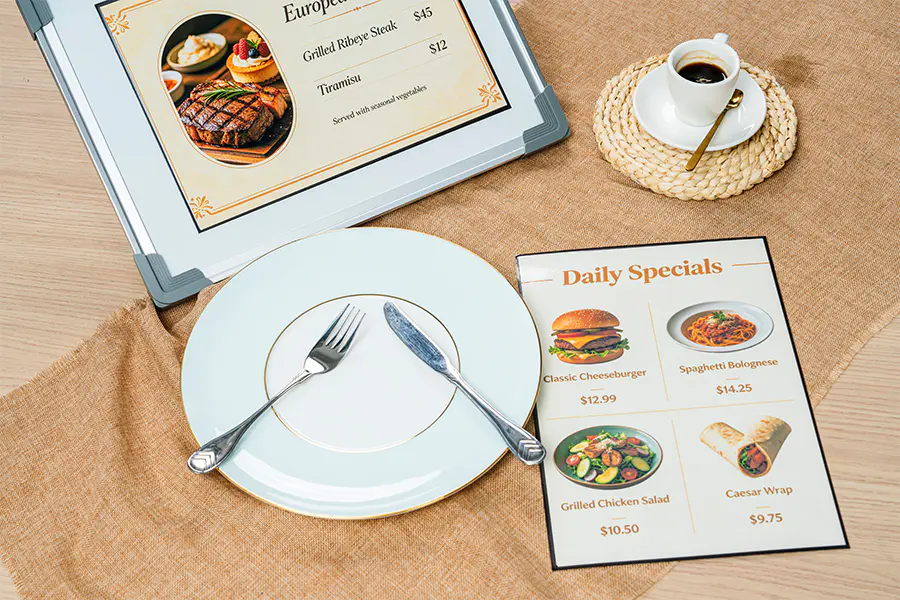
Ad esempio: le schede didattiche vengono sfogliate decine di volte al giorno; i menu dei ristoranti sono costantemente esposti a macchie d'olio e attriti; le schede di produzione vengono continuamente toccate. In questi casi il materiale non è più sottoposto a una protezione una tantum, bensì a uno stress meccanico continuo.
Dal punto di vista della durata: 80mic e 100mic sono adatti per la protezione generale dei documenti; 125mic e oltre iniziano ad avere un valore d'uso a lungo termine; e 150 mic e superiori possono soddisfare i requisiti di durabilità degli ambienti di contatto ad alta frequenza. Pertanto, uno spessore maggiore prolunga sostanzialmente la durata effettiva del prodotto.
III. La seconda dimensione dell'impatto dello spessore: la performance visiva
Molti utenti credono che la pellicola di laminazione offra solo protezione. Infatti, negli scenari espositivi, la pellicola di laminazione svolge anche una funzione di ottimizzazione visiva. Soprattutto in applicazioni quali poster, tabelloni, menu, materiali aziendali e grafici didattici, lo spessore influisce direttamente sulla planarità.
Il motivo è semplice. La carta stessa è igroscopica; i cambiamenti nell'umidità ambientale causano l'espansione e la contrazione leggera delle fibre di carta. Quando lo strato di pellicola perde rigidità, questo cambiamento viene amplificato, manifestandosi come: • Bordi ondulati • Arricciatura • Deformazione degli angoli
Uno strato di PET più spesso fornisce una maggiore stabilità dimensionale.
Pertanto, per i materiali da esposizione, lo spessore determina non solo le capacità protettive ma anche la qualità visiva. Molti grandi supermercati, istituti scolastici e catene di negozi scelgono spessori di 150 mic o superiori proprio per questo motivo.
IV. Il rapporto conflittuale tra spessore ed esperienza dell'utente
Aumentare lo spessore non significa necessariamente un contemporaneo miglioramento di tutti gli aspetti prestazionali. In molti scenari applicativi, infatti, uno spessore eccessivo può effettivamente ridurre l’esperienza dell’utente.
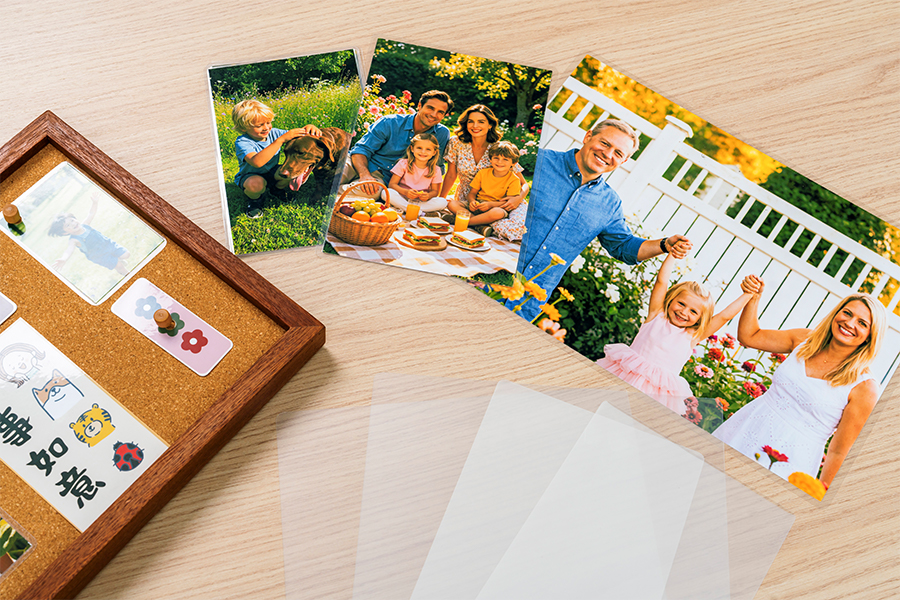
Ad esempio, nella creazione di libri tranquilli. Gli utenti devono girare spesso le pagine, piegarle e ritagliarle. Se si utilizza un prodotto da 175 mic o anche da 250 mic: la pagina diventa rigida; la resistenza alla rotazione aumenta; e il taglio dei bordi diventa più difficile. Lo stesso problema si verifica in scenari quali: journaling, prodotti creativi fai-da-te e decorazioni di carte.
Queste applicazioni danno priorità a: • Flessibilità • Libertà operativa • Esperienza tattile
piuttosto che capacità protettive estreme.
Pertanto, la scelta dello spessore non riguarda semplicemente la massimizzazione delle prestazioni, ma la ricerca di un equilibrio tra protezione e facilità d'uso.
V. Oltre lo spessore, la stabilità dello spessore è più importante
C'è un problema spesso trascurato nel settore: i prodotti etichettati come 125 microfoni possono avere esperienze utente reali completamente diverse. Il motivo è che gli utenti vedono il valore numerico dello spessore, ma ciò che realmente influenza la qualità durante il processo di produzione sono: • Uniformità dello spessore del PET • Precisione del rivestimento EVA • Controllo della tolleranza dello spessore • Tasso di ritiro della termosaldatura
Se questi indicatori non sono ben controllati, anche con lo stesso spessore nominale, potrebbero verificarsi problemi quali bolle, increspature, sigillatura irregolare e sollevamento dei bordi.
Per i produttori professionali, la gestione dello spessore non significa semplicemente aumentare l’utilizzo del materiale, ma garantire stabilità fino al micrometro. Questo è anche uno degli standard importanti per misurare la qualità della pellicola di laminazione.
Oggi lo spessore del film di laminazione non è più solo un parametro di prodotto. Riflette un equilibrio completo tra frequenza di utilizzo, periodo di conservazione, esigenze di visualizzazione, abitudini operative e controllo dei costi.
Per i normali documenti d'ufficio è sufficiente uno spessore moderato; per i materiali destinati all'esposizione a lungo termine, la stabilità è più importante; per scenari di utilizzo ad alta frequenza, la durabilità diventa l'indicatore principale. Questa è la logica tecnica più importante da considerare quando si seleziona la pellicola di laminazione.
In qualità di produttore professionale con quasi 30 anni di esperienza nella laminazione per estrusione, Kingmax Moulding si affida a una tecnologia matura di laminazione per estrusione e a un sistema completo di gestione della qualità per ottenere il controllo della qualità dell'intero processo, dalle materie prime ai prodotti finiti. Gli spessori dei prodotti coprono una varietà di specifiche, tra cui 80 mic, 100 mic, 125 mic, 150 mic e 175 mic, ed è possibile fornire soluzioni personalizzate in base alle esigenze applicative del cliente.
Per Kingmax Moulding, lo spessore è semplicemente una manifestazione esterna delle prestazioni del prodotto. Un substrato PET stabile, uno strato adesivo EVA uniforme e un processo di laminazione per estrusione maturo sono le basi fondamentali che determinano la qualità della pellicola di laminazione. A diversi spessori corrispondono diversi scenari applicativi; solo abbinando esattamente le proprietà del materiale alle esigenze effettive è possibile realizzare il vero valore della pellicola di laminazione.
Produttori all'ingrosso di rotoli di pellicola di laminazione