2026-11-04
Prima la conclusione: i fogli di laminazione lucidi non sono un prodotto unico. La scelta utile si riduce a tre variabili: lucentezza della superficie, idoneità dell'adesivo e del processo e tolleranza dello spessore. Un foglio può sembrare perfetto in un campione manuale e tuttavia fallire in produzione se l'adesivo si attiva troppo velocemente, la pellicola di base si arriccia dopo il ritaglio o lo spessore nominale di 125 micron si assottiglia sul bordo del nastro.
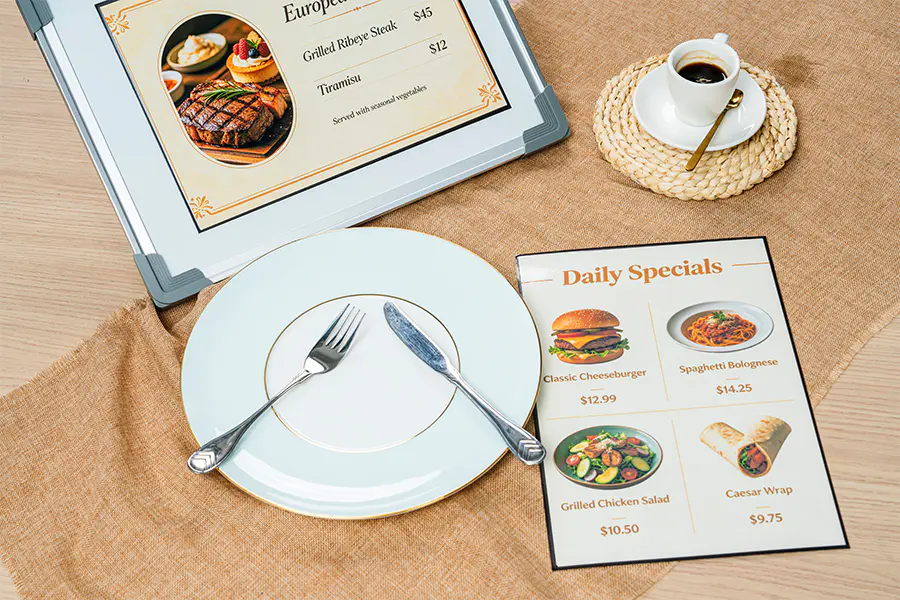
Per i menu di laminazione di un centro stampa, un foglio termico da 125-150 micron con struttura PET/EVA è spesso un punto di partenza sensato. Per lavori a freddo di breve durata, un foglio lucido sensibile alla pressione evita il calore e riduce il rischio di arricciature termofissate. Il resto di questa guida spiega da dove provengono queste scelte, cosa misurare e cosa chiedere prima di effettuare un ordine.
Un foglio lucido è un sandwich, non una singola pellicola di plastica. Nei prodotti termici, una base in poliestere o BOPP contiene un adesivo hot-melt EVA o simile. Il calore scioglie l'adesivo nella stampa, mentre la base fornisce lucentezza, rigidità e resistenza ai graffi. I fogli freddi utilizzano un adesivo acrilico sensibile alla pressione e un rivestimento protettivo. La brillantezza deriva dalla superficie della pellicola di base e dalla pressione del laminatore e dalle condizioni del rullo, non da una lucidatura separata applicata dopo l'incollaggio.
I formati dei fogli vengono solitamente tagliati da rotoli. Ciò significa che la stessa struttura può essere venduta come fogli A4, buste o rotoli e la larghezza del rotolo, l'anima e la pratica di giunzione del convertitore possono modificare la resa effettiva di un ordine di fogli. Significa anche che è necessario rileggere le specifiche del "foglio" sul rotolo principale: qualità della pellicola di base, peso del rivestimento adesivo, spessore nominale e qualità del bordo tagliato.
Figura 1. Una vista semplificata dei livelli: la pellicola di base fornisce lucentezza e durata; l'adesivo fornisce il legame e il comportamento del processo.
Per un trasformatore che intende produrre fogli internamente anziché acquistare risme pretagliate, il percorso del prodotto riportato di seguito è il punto di partenza rilevante per abbinare la pellicola di base e l'adesivo al formato del foglio finale.
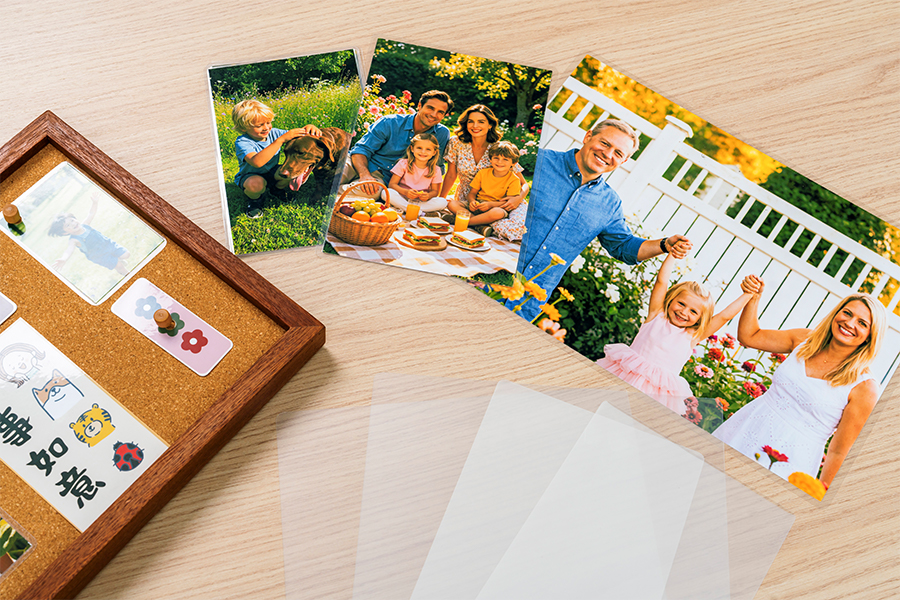 Pellicola di laminazione lucida PET/EVA per fogli interni Pellicola PET/EVA lucida trasparente fornita in buste o rotoli pretagliati, con spessore standard di 50–175 micron e larghezze personalizzate per la pianificazione del formato foglio. Visualizza il prodotto →
La brillantezza si misura in base al riflesso, ma gli acquirenti la percepiscono come contrasto e visibilità dei graffi. Una superficie lucida fa risaltare le foto e gli inchiostri scuri; mostra anche impronte e graffi prima di una superficie opaca. Lo spessore è solitamente espresso in micron e influisce sulla rigidità, sull'arricciatura e sulla sensazione del bordo, non sul livello di brillantezza stesso. I cataloghi commerciali elencano comunemente calibri nominali da 80, 100, 125, 150, 175 e 250 micron, ma "nominale" non è una tolleranza. Richiedi una fascia di calibro, quindi fai passare il foglio attraverso il laminatore vero e proprio.
Lo spessore modifica anche il trasferimento di calore. Un sandwich più spesso potrebbe richiedere più tempo di permanenza o una velocità della linea inferiore, motivo per cui la stessa impostazione può produrre un foglio trasparente su un supporto e un foglio opaco su un altro. Un foglio da 250 micron può sembrare premium sulla copertina di un libro e tuttavia essere sbagliato per un menu che deve essere piatto. La tabella seguente mappa le bande di scartamento comuni per l'adattamento tipico come punto di partenza, non come regola pass-or-fail.
Figura 2. Fasce di scartamento comuni, mostrate come riferimento pratico piuttosto che come dati sulle prestazioni misurate.
Le lastre termiche lucide necessitano di calore e pressione controllati. Forniscono un legame stretto, simile al vetro e un rendimento elevato, ma sono meno tolleranti con inchiostri sensibili al calore, toner e carta sottile. Le lastre lucide fredde utilizzano solo la pressione. Sono adatti a substrati sensibili al calore, tirature brevi e lavori in loco, ma il sistema adesivo e il rilascio del liner contano di più. Un lenzuolo freddo e troppo appiccicoso può intrappolare l'aria; uno troppo asciutto può sollevare il rivestimento.
| Decisione | Lastre termiche lucide | Fogli lucidi freddi |
|---|---|---|
| Apporto energetico | Calore e pressione; il tempo di permanenza è importante | Solo pressione; nessun arricciatura termofissata |
| Sistema adesivo | EVA o hot-melt simile | Acrilico sensibile alla pressione più fodera |
| La migliore vestibilità | Menu, copertine, cartoline, finiture di stampa ad alto volume | Stampe termosensibili, piccole tirature, lavori in cantiere |
| Rischio principale | Opacità, arricciature o formazione di vesciche dovute al profilo termico errato | Intrappolamento d'aria, rilascio del liner, sollevamento dei bordi |
| Controllo di prova | Sbucciare, opacizzare e arricciare dopo 24 ore | Aderenza, livella a bolla e qualità del rivestimento |
Ordina per costruzione, non per la parola "lucido". Una specifica utile separa i requisiti visivi dai requisiti della macchina e di durabilità.
Lo spessore non è solo un numero: cambia il trasferimento di calore, l'arricciatura e la sensazione, come in questa nota spessore del film di laminazione spiega. Un campione che passa a 100 micron potrebbe richiedere un'impostazione termica diversa a 150 micron, anche quando entrambi i fogli provengono dalla stessa famiglia di pellicole.
La lucentezza è una scelta funzionale quando la superficie stampata necessita di contrasto, facilità di pulizia o uno strato protettivo che mantenga comunque i dettagli più fini. È meno adatto quando le preoccupazioni dominanti sono impronte digitali, abbagliamento o graffi pesanti.
Un foglio termico da 125-150 micron conferisce corpo e superficie lavabile. Prova le linee di piegatura e i bordi, perché la pellicola lucida può rompersi se la carta è troppo rigida.
Una maggiore brillantezza migliora il contrasto dell'inchiostro scuro. Utilizzare un calibro che corrisponda alla rigidità della carta e controllare la qualità del taglio dopo il taglio.
La lucentezza protegge le copertine stampate e fa sembrare più profonde le immagini a colori. Le coperture sottili potrebbero arricciarsi, quindi condizionare i campioni prima dell'approvazione.
I fogli lucidi freddi sono adatti alle stampe sensibili al calore. Verificare l'aderenza dell'adesivo sul substrato reale, in particolare su supporti patinati o riciclati.
Un foglio lucido può superare un controllo visivo e continuare a non funzionare dopo 24 ore. Esegui quattro controlli prima di rilasciare molto:
Conservare le condizioni di prova con il campione. Se un lotto successivo si comporta diversamente, l'impostazione del calore, la pressione del rullo, il lotto di carta e lo spessore del foglio sono le prime variabili da confrontare.
Su larga scala, la consistenza della brillantezza dipende dal controllo dell'estrusione, dal peso dello strato adesivo e dal taglio. Secondo Profilo aziendale pubblicato di WONLAMI , l'azienda gestisce 10 linee di rivestimento per estrusione e registra una capacità annua superiore a 30.000 tonnellate nei siti di produzione in Cina e Tailandia. Queste cifre sono utili per lo screening della capacità, non sostituiscono una prova in linea.
Richiedi una mappa degli indicatori sul Web, un certificato di analisi per lotto, un campione conservato e una foto con il bordo tagliato. Per i trasformatori che necessitano di rotoli termici anziché di fogli finiti, la scheda prodotto riportata di seguito indica il percorso dei film in rotoli per laminazione termica lucida.
 Pellicola in rotolo lucida per laminazione termica per stampanti commerciali Pellicola termica in rotolo PET/EVA altamente lucida per laminatori commerciali, disponibile in spessori da 18–350 micron e larghezze fino a 1800 mm per tirature di prova. Visualizza il prodotto →
Quindi richiedere un rotolo di prova o un foglio tagliato al calibro target, eseguirlo sul laminatore reale e approvarlo rispetto a un campione scritto. Questa sequenza è più lenta di un confronto basato solo sul prezzo, ma rileva i costosi fallimenti prima che venga eseguito un ordine completo.
Utilizzare 80-100 micron per documenti leggeri, 125-150 micron per lavori generali di ufficio e menu e 175-250 micron per copertine pesanti. Confermare la fascia di calibro con il fornitore della plastificatrice.
Solo dopo che l'inchiostro è completamente asciutto e testato. Il calore termico può macchiare alcuni inchiostri a getto d'inchiostro; un foglio lucido freddo può essere più sicuro per le stampe sensibili al calore.
La laminazione a caldo utilizza calore e pressione per un legame stretto e un rendimento elevato. La laminazione a freddo utilizza adesivo sensibile alla pressione per lavori sensibili al calore e tirature brevi.
Le cause più comuni sono l'umidità nella carta, la pressione irregolare del rullo, la bassa temperatura o l'aria intrappolata. Preriscaldare il materiale, pulire i rulli ed eseguire una prova prima di regolare la velocità.
La superficie della pellicola resiste all'acqua, ma i bordi tagliati possono assorbire l'umidità. Per una protezione completa, specifica un formato incapsulato o con bordi sigillati anziché un semplice foglio.
Usano strutture di pellicola simili, ma le buste sono piegate e sigillate su un bordo. I fogli vengono tagliati piatti. Il formato giusto dipende dalla plastificatrice e dal pezzo finito.
Produttori all'ingrosso di rotoli di pellicola di laminazione