2026-10-28
La maggior parte dei fallimenti di incollaggio su una linea PET EVA non sono causati dal film stesso. Sono causati da un ordine di acquisto che specificava lo spessore ma non menzionava mai il peso del rivestimento in EVA. Due rotoli possono essere entrambi etichettati "35 micron" e tuttavia comportarsi in modo completamente diverso: uno sigilla a 95 gradi Celsius con una buccia di 10 N/25 mm, l'altro necessita di 115 gradi e lascia un bordo velato che si solleva dopo la fustellatura.
Prima la versione breve: la pellicola di laminazione PET EVA è una struttura a due strati, un supporto in PET orientato biassialmente più un sigillante EVA hot-melt e quasi tutte le decisioni relative alle prestazioni risiedono nello strato EVA. Fissare il calibro PET, il peso del rivestimento EVA in grammi per metro quadrato, la finestra di attivazione e un target di distacco prima che qualcuno discuta della finitura superficiale. Le sezioni seguenti spiegano cosa cambia ogni numero sulla linea e dove si trovano i rischi reali di acquisto.
Il film è costituito da due strati estrusi accoppiati in un unico passaggio:
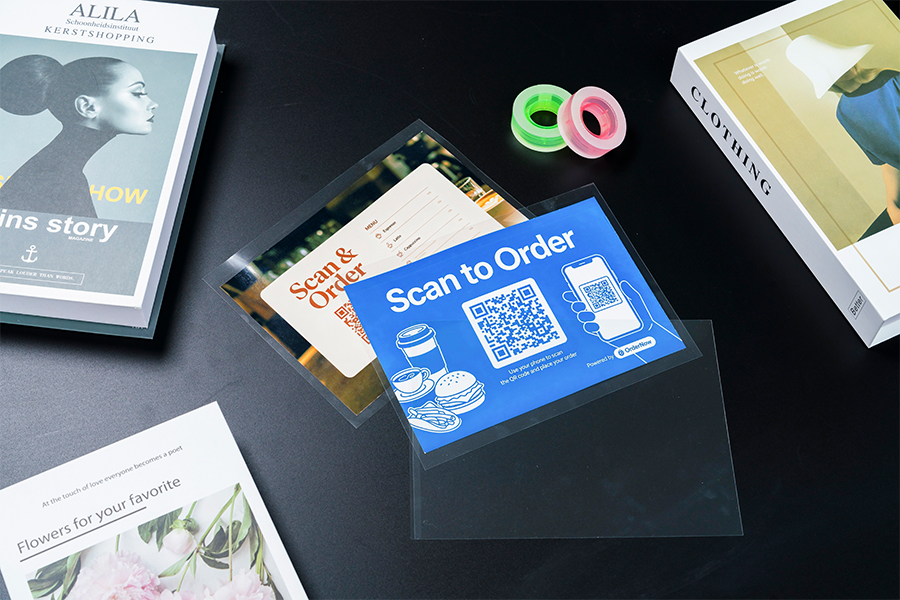
Questa struttura è il motivo per cui il PET EVA si comporta diversamente dal BOPP EVA. Il BOPP è più morbido ed economico al metro quadrato e rimane la risposta giusta per copertine flessibili di libri e buste leggere per ufficio. Il PET mantiene un foglio più piatto, resiste meglio all'arricciatura su cartone pesante e mantiene la sua lucentezza dopo ripetute manipolazioni, motivo per cui carte rigide, menu, badge identificativi e imballaggi premium tendono ad essere specificati in PET.
 Pellicola in rotolo per laminazione termica BOPET EVA Pellicola in bobina EVA a base PET per fogli stampati, che combina planarità e lucentezza con incollaggio a temperatura più bassa per carte rigide, menu e imballaggi premium. Visualizza il prodotto →
Il copolimero EVA ammorbidisce e scorre a circa 25-35 gradi Celsius sotto i rivestimenti per estrusione LDPE e a circa 45 gradi sotto i sigillanti a base di PP. Su una plastificatrice a rullo, questo divario si traduce in tre effetti pratici: maggiore velocità della linea perché il rullo necessita di un tempo di permanenza più breve per raggiungere la temperatura di adesione, minore stress termico sul substrato, quindi la carta patinata e i fogli stampati in digitale hanno molte meno probabilità di arricciarsi o formare bolle, e una finestra di processo più ampia su superfici a basso consumo energetico come gli inchiostri offset essiccati con UV.
Vale la pena di affermare chiaramente il compromesso. L'EVA è più morbido dell'LDPE, quindi il laminato finito ha una resistenza al calore inferiore e un rischio di bloccaggio maggiore se i rotoli vengono conservati al caldo. È anche più sensibile all'umidità prima dell'uso. Nessuno dei due problemi è fatale, ma entrambi rientrano nelle istruzioni di conservazione e manipolazione piuttosto che in un reclamo sei mesi dopo.
Lo spessore da solo è una specifica debole. La tabella seguente elenca i parametri che effettivamente determinano se un rotolo funziona sulla tua macchina.
| Parametro | Gamma tipica | Cosa cambia |
|---|---|---|
| Spessore del supporto in PET | Da 12 a 23 micron | Rigidità, resistenza all'arricciatura e ritenzione della brillantezza; il PET più spesso resiste al sollevamento dei bordi su pannelli pesanti. |
| Peso del rivestimento in EVA | Da 15 a 40 g/m2 | Resistenza alla pelatura e temperatura minima di saldatura. Al di sotto di circa 18 g/m2 la forza di adesione diminuisce rapidamente. |
| Spessore totale del film | Da 25 a 75 micron | Sensazione della mano e costo. È il numero citato dalla maggior parte degli acquirenti e di per sé quello meno informativo. |
| Temperatura di attivazione | 85-105 C | Impostazione del rullo e velocità della linea. Un valore troppo basso dà un legame debole; troppo alto provoca arricciature e texture a buccia d'arancia. |
| Resistenza alla pelatura su carta patinata | da 8 a 12 N/25 mm | Se il bordo si solleva dopo la fustellatura, la piegatura o l'incisione. |
| Nucleo, larghezza e lunghezza del rotolo | Nucleo da 25,4 o 76 mm; Larghezza da 300 a 1.600 mm | Adattamento macchina, frequenza di cambio formato e scarto fine bobina. |
Il peso del cappotto è la leva che la maggior parte degli acquirenti sottovaluta. La resistenza alla pelatura aumenta rapidamente tra 15 e 25 g/m2, poi si appiattisce: pagando 36 g/m2 su un cartone rivestito liscio di solito si acquista pochissima adesione extra rispetto a 28 g/m2. Se desideri uno sguardo più approfondito su come viene definito e misurato lo spessore, leggi questa nota l'essenza dello spessore del film di laminazione è un riferimento utile.
La fine è l'ultima decisione, non la prima. Una volta fissati lo spessore del supporto e il peso del rivestimento, il trattamento superficiale determina l'aspetto del foglio laminato e il modo in cui sopravvive alla manipolazione. La lucentezza è l'impostazione predefinita per menu, copertine di libri e cartoline di vendita al dettaglio poiché aumenta il contrasto della stampa. Le finiture opache e setose riducono i riflessi e le impronte digitali, aspetti importanti per gli elementi sensibili al tocco come menu e pannelli di controllo. Le qualità cristalline vengono scelte quando la pellicola si trova sopra una stampa bianca o chiara e qualsiasi foschia renderebbe grigia l'immagine.
Al di là dell'apparenza, i gradi funzionali risolvono problemi di processo specifici: pellicole compatibili con il laser per la stampa digitale basata su toner, pellicole cancellabili a secco e per lavagna bianca per superfici riutilizzabili, pellicole con rivestimento duro e resistenti ai graffi per carte che passano attraverso molte mani, pellicole antistatiche per camere bianche e documentazione elettronica, pellicole anti-UV per segnaletica esterna e pellicole separabili per protezione temporanea che devono staccarsi in modo netto. Abbinare la qualità al substrato è più importante che abbinarlo alla brochure.
 Pellicola per laminazione termica PET EVA lucida Pellicola in rotolo PET/EVA altamente lucida per stampe fotografiche, copertine e grafica per espositori, che offre trasparenza e protezione della superficie su laminatori a rullo riscaldati. Visualizza il prodotto →
Il PET termico EVA rimane l'opzione più economica e resistente per metro quadrato per carta, cartone e la maggior parte delle stampe offset o toner. La pellicola per laminazione a freddo utilizza un adesivo sensibile alla pressione applicato a temperatura ambiente, quindi è la scelta più sicura quando l'inchiostro o il substrato non può assorbire il calore: carta fotografica, stampe a getto d'inchiostro con solvente e lattice, materiali sintetici sensibili al calore e finitura in loco dove un ciclo di riscaldamento non è pratico.
Una regola pratica utilizzata da molti trasformatori: se il foglio si arriccia dopo un singolo passaggio a 100 C, o se la stampa contiene una copertura di toner pesante che si screpola con il calore, passare il lavoro alla pellicola fredda invece di abbassare ulteriormente la temperatura del rullo. Un legame a freddo che tiene vale più di un legame termico che sembra perfetto sul campione e fallisce sul pallet.
Quando il problema è il substrato piuttosto che le impostazioni, un grado di adesione più elevato è la soluzione più pulita rispetto all'aumento della temperatura del rullo. Le pellicole formulate per inchiostri difficili e cartoni patinati esistono esattamente per questo motivo e risolvono il sollevamento dei bordi senza la penalizzazione dell'arricciatura derivante dal calore extra.
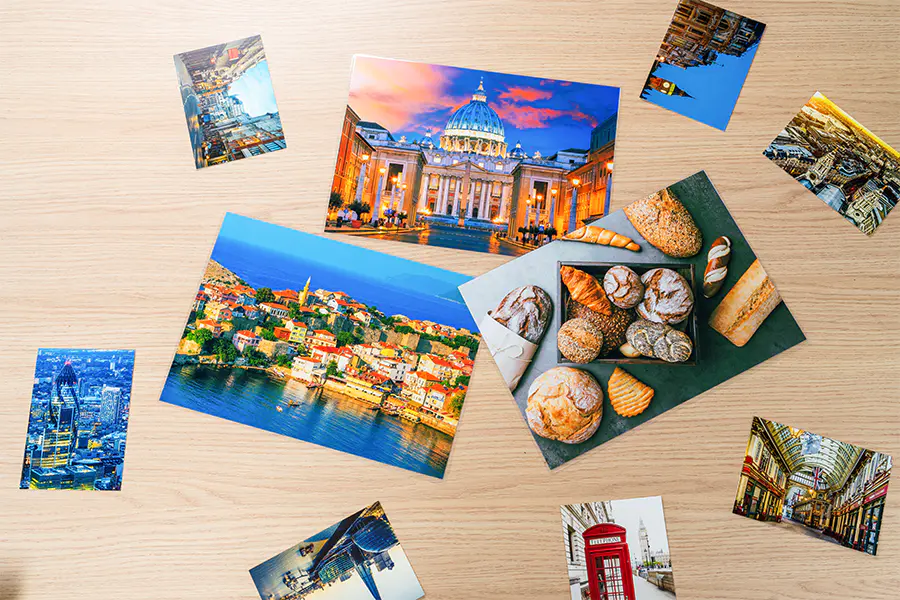 Pellicola per laminazione termica ad alta aderenza per stampe difficili Pellicola di laminazione tackificata per toner digitale, stampe fotografiche a base di olio e copertura di inchiostro pesante, che aiuta a prevenire il sollevamento dei bordi e la delaminazione su substrati difficili. Visualizza il prodotto →
La coerenza roll-to-roll è ciò che distingue un fornitore da un campione. Richiedere la fascia di tolleranza del peso del rivestimento, il metodo di prova di pelatura utilizzato, la tracciabilità del lotto fino al ciclo di estrusione, la politica di giunzione per rotolo e una raccomandazione scritta di conservazione riguardante temperatura, umidità e durata di conservazione. Queste cinque risposte ti dicono più di una fabbrica che di un catalogo.
Anche la capacità e l’attrezzatura contano. WONLAMI, ad esempio, gestisce 10 linee di rivestimento e laminazione per estrusione nei suoi siti in Cina e Thailandia con una produzione annua superiore a 30.000 tonnellate e oltre 25 anni di esperienza nel rivestimento per estrusione; il profilo aziendale e di fabbrica elenca in modo più dettagliato l'attrezzatura e la copertura del certificato. Per un acquirente che gestisce una linea di trasformazione continua, questo tipo di ridondanza è ciò che impedisce alla chiusura di un singolo sito di diventare la tua chiusura.
Produttori all'ingrosso di rotoli di pellicola di laminazione