2026-10-14
Un team del marchio approva un cartone perché il logo nero appare bagnato e profondo. Tre settimane dopo le scatole arrivano con un aspetto piatto e grigio. Non è cambiato nulla nel consiglio; l'operatore ha semplicemente caricato una pellicola in rotolo opaca da 32 micron invece della pellicola lucida da 25 micron su cui era stata approvata la prova e la lettura della brillantezza a 60 gradi è scesa dalla metà degli anni '90 a meno di 15 unità di brillantezza.
Innanzitutto la risposta breve: specificare una pellicola di laminazione ad alta brillantezza quando la profondità del colore, il contrasto e la riflessione sono il punto del prodotto, e specificarlo mediante unità di brillantezza misurate e spessore micrometrico anziché con parole come "lucido". Passa alla pellicola opaca, setosa o antiriflesso nel momento in cui la superficie verrà letta sotto l'illuminazione dell'ufficio, toccata tutto il giorno o scritta.
Quello che segue spiega come viene effettivamente misurata la brillantezza, cosa si trova all'interno di una pellicola ad alta brillantezza, come scrivere le specifiche di acquisto e quali difetti tenere d'occhio sulla linea.
Gloss è un numero, non un aggettivo. Sui film plastici viene letto con un glossmetro alla geometria di 60 gradi definita nella norma ASTM D2457, ed espresso in unità di brillantezza (GU). La chiarezza è una proprietà completamente diversa, misurata come opacità secondo ASTM D1003, motivo per cui una pellicola può essere cristallina e tuttavia non essere estremamente lucida.
I fornitori normalmente indicano intervalli anziché singole cifre: circa da 90 a 100 GU per la pellicola termica ad alta lucentezza, da 85 a 92 GU per la lucentezza standard, da 30 a 40 GU per la sensazione setosa e inferiore a 15 GU per quella opaca. Considera quelle bande come indicative. Una pellicola incollata troppo fredda spesso legge da 70 a 80 GU anche quando il rotolo è stato venduto come extra lucido, perché l'adesivo non si bagna mai completamente sul foglio stampato e la superficie mantiene una leggera trama a buccia d'arancia. Confermare sempre con il proprio contatore su un foglio finito.
Quasi tutte le pellicole in rotolo per laminazione termica sono costituite da due strati: una base in poliestere BOPET o BOPP e un rivestimento adesivo hot-melt EVA. L'EVA svolge il lavoro di collegamento; la pellicola di base svolge il lavoro ottico.
La lucentezza che vedi è la superficie superiore dello strato EVA dopo che si scioglie e si solidifica nuovamente contro il rullo laminatore. Ecco perché la finitura del rullo, la temperatura di fusione e la velocità della linea incidono tutti sul valore finale. Il nucleo BOPET, comunemente da 12 a 15 micron in una pellicola finita da 25 a 35 micron, fornisce rigidità, stabilità dimensionale attraverso la zona di calore e la chiarezza che lascia trasparire il colore stampato senza una dominante grigia.
Una pellicola base con bassa ruvidità superficiale e poche particelle interne di scorrimento disperde meno luce, e meno luce diffusa significa maggiore brillantezza e minore opacità a parità di spessore. Se un rotolo offre una buona forza di adesione ma una finitura opaca, solitamente la ragione è la pellicola di base, non l'adesivo.
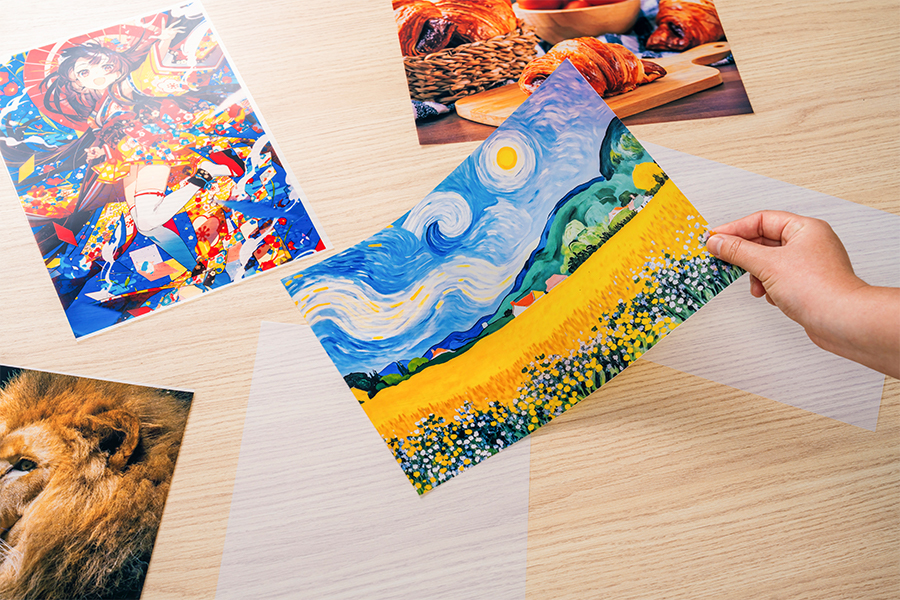
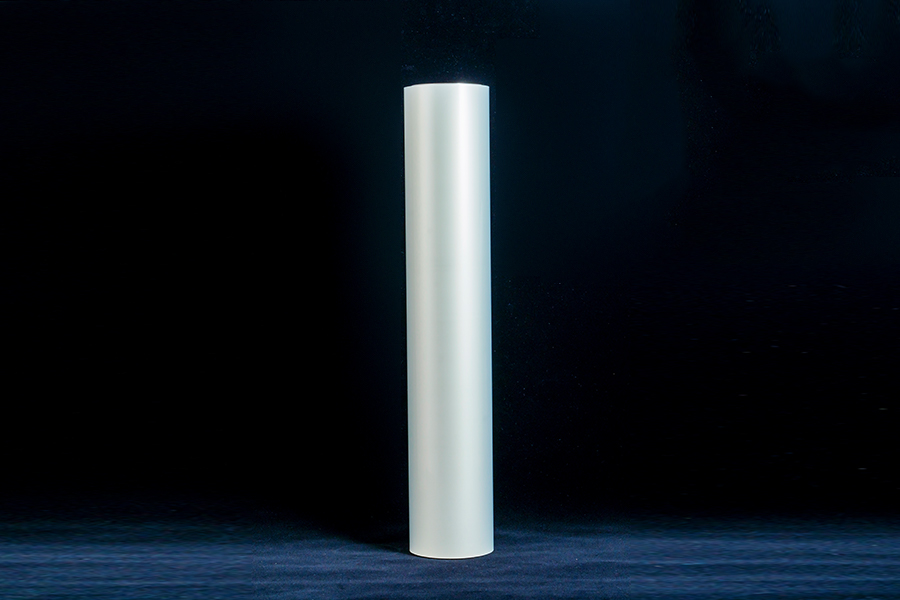 Pellicola in rotolo lucida per laminazione termica per la protezione della stampa Pellicola in bobina PET/EVA per la laminazione termica di stampe, foto, menu e imballaggi, che offre elevata lucentezza, sigillatura impermeabile e resistenza ai graffi. Visualizza il prodotto →
Entrambi i percorsi possono raggiungere la stessa fascia di lucentezza; la differenza sta nel modo in cui si forma il legame. La laminazione termica scioglie l'EVA a una temperatura compresa tra 95 e 115 gradi Celsius in corrispondenza della linea di contatto, quindi l'adesione è immediata, il foglio può essere tagliato immediatamente e la carta o il cartone stampati in offset sono generalmente ben serviti. La laminazione a freddo utilizza un adesivo sensibile alla pressione: non presenta alcun calore, il che la rende la soluzione pratica per stampe con toner, etichette stampate termicamente e substrati sensibili al calore, ma l'adesione completa si sviluppa nell'arco di diverse ore ed è più probabile che i bordi si sollevino se il foglio viene tagliato troppo presto. Se li stai soppesando, la differenza tra laminazione termica e a freddo si riduce al calore rispetto alla pressione-tempo.
L'elevata lucentezza è anche la scelta sbagliata in tre situazioni specifiche: qualsiasi superficie che si legge sotto una plafoniera, a causa dell'abbagliamento; qualsiasi superficie maneggiata costantemente, perché le impronte digitali e i graffi sottili mostrano di più; e tutto ciò che verrà scritto con la penna a sfera, perché l'inchiostro scivola su una pellicola liscia. Il tocco opaco e setoso gestisce meglio questi lavori e un rivestimento antigraffio o antiriflesso è una ragionevole via di mezzo quando si desidera comunque profondità di colore.
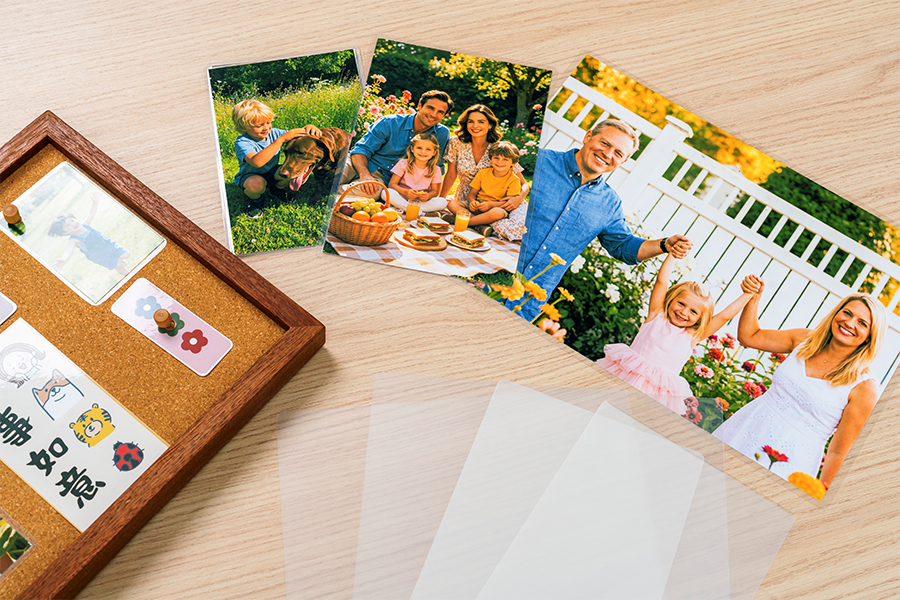 Pellicola laminante lucida per carte d'identità e supporti di stampa Film lucido PET/EVA per la laminazione di carte d'identità, foto, documenti e biglietti da visita, disponibile in buste o rotoli con varianti opache, satinate e antistatiche. Visualizza il prodotto →
La pellicola viene acquistata in bobina, quindi un numero limitato di cifre decide se il lavoro viene eseguito in modo pulito: banda lucida misurata e metodo di prova, spessore finito in micron, larghezza e lunghezza del rotolo, diametro dell'anima, tipo di adesivo e trattamento superficiale se si stampa sulla pellicola. Lo spessore è la leva più veloce per ottenere rigidità: da 25 a 32 micron si adatta alla carta offset fino a circa 200 g/m², da 35 a 43 micron fornisce a copertine e menu pesanti la rigidità di cui hanno bisogno, e da 75 micron e oltre è adatto per carte gestite ogni giorno.
| Finisci | Lucentezza 60 gradi (GU) | Utilizzo tipico | Compromesso da pianificare |
|---|---|---|---|
| Elevata brillantezza, BOPET ed EVA | 90-100 | Astucci, copertine, cartelle, cartoline per cosmetici | Presenta impronte digitali, polvere e graffi sottili |
| Lucentezza standard | 85–92 | Laminazione per ufficio generale, copertine di libri | Profondità di colore leggermente più morbida rispetto all'alta brillantezza |
| Alta brillantezza con rivestimento duro | 88–96 | Coperti gestiti quotidianamente, menù a carte | Costo della pellicola più elevato, finestra di processo più ristretta |
| Tocco di seta | 30–40 | Imballaggio premium, biglietti da visita | Neri più morbidi, più difficili da pulire |
| Opaco | 8–15 | Materiale di lettura, etichette, superfici scrivibili | Riduce la profondità del colore sull'inchiostro scuro |
La finitura opaca perdona polvere, bolle e deboli increspature. Una superficie estremamente lucida li mette tutti sotto i riflettori, quindi la finestra di processo è davvero più ristretta.
La pre-asciugatura del pannello, la pulizia dei fogli e il rallentamento della linea sono i tre cambiamenti che risolvono la maggior parte di questi problemi prima che qualcuno tocchi il quadrante della temperatura.
Acquistare una pellicola senza un rapporto di prova è un'ipotesi. Richiedi la gamma di brillantezza e il metodo alla base, l'opacità, la resistenza alla pelatura in newton per 15 mm, la tolleranza di spessore e larghezza, il diametro interno del nucleo e il numero di lotto su ogni cartone in modo che un problema possa essere rintracciato. Se la pellicola verrà stampata anziché utilizzata come strato superiore, richiedere il livello di dyne, poiché l'adesione dell'inchiostro al di sotto di circa 38 dyne per centimetro non è affidabile.
La capacità è importante una volta approvata una specifica. WONLAMI, ad esempio, vanta oltre 25 anni di esperienza nel rivestimento per estrusione, stabilimenti a Yixing e in Tailandia e una produzione annua superiore a 30.000 tonnellate da 10 linee di rivestimento per estrusione, 29 taglierine automatiche e quattro linee di imballaggio; il piano di produzione le pagine descrivono quell'impronta in modo più dettagliato. Qualunque sia il fornitore, la disciplina è la stessa: campionare, misurare, approvare una scheda di controllo, quindi trattenere su di essa ogni rotolo in entrata.
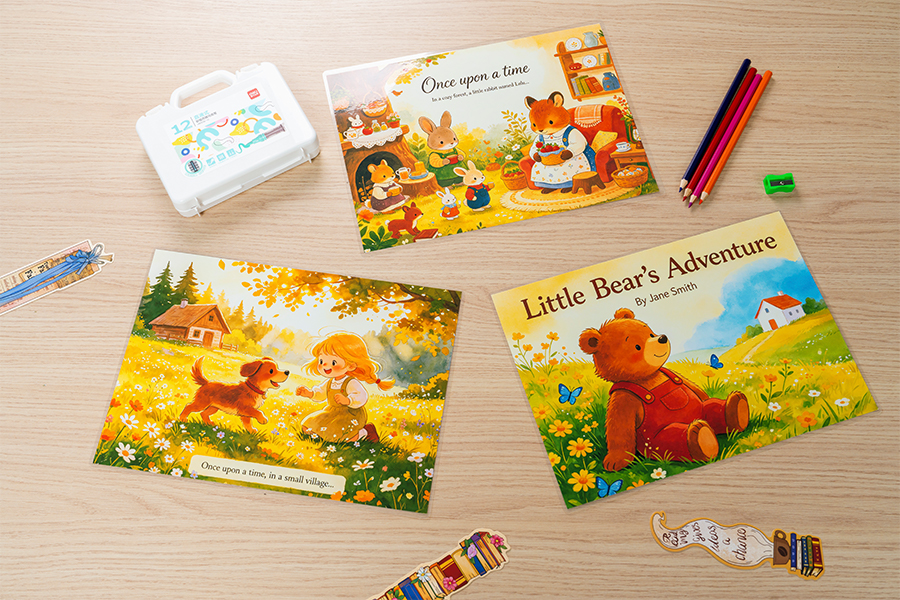 Pellicola di laminazione antigraffio per superfici commerciali ad alto attrito Film di laminazione in PET con nano rivestimento antigraffio per menu, pannelli di controllo, avvisi e display, che offre durezza 3H ed elevata trasparenza. Visualizza il prodotto →
Prodotti consigliati
Produttori all'ingrosso di rotoli di pellicola di laminazione